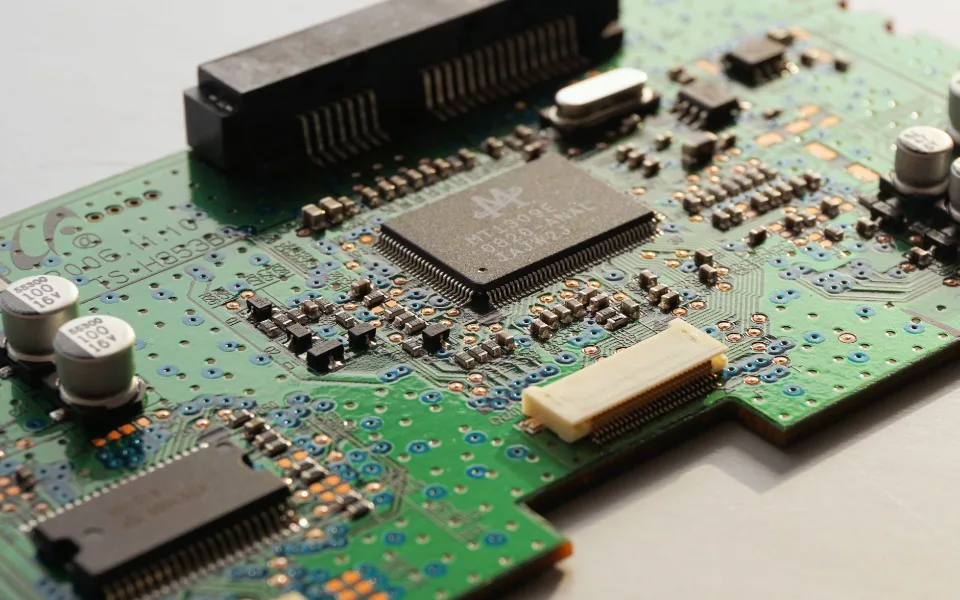
Úvod: Vývoj technológie mikrokontrolérov Ak si myslíte, že mikrokontroléry (MCU) sú len jednoduché čipy na základnú automatizáciu, uniká vám širší kontext. MCU sú mozgom všetkého – od zariadení internetu vecí (IoT) a automobilovej elektroniky až po priemyselnú automatizáciu a aplikácie poháňané umelou inteligenciou. Ako vstupujeme do roku 2025, technológia MCU napreduje rýchlejšie než kedykoľvek predtým a prináša vyššiu efektivitu, lepšiu konektivitu a vyšší výpočtový výkon do vstavaných systémov.
Tu však vyvstáva kľúčová otázka: ktorým trendom v oblasti MCU by mali vývojári, inžinieri a podniky venovať pozornosť? Ako tieto trendy pretvoria odvetvia, ako sú spotrebná elektronika, automobilový priemysel a priemyselná automatizácia?...
Praktická príručka technológie povrchovej montáže (SMT) pokrývajúca spájkovaciu pastu, pretavovanie, súčiastky a riadenie procesov Spájkovacia pasta, šablóny a základy dielne Štandardná teplota v SMT dielni je 25 °C ±3 °C (77 °F ±5,4 °F). Medzi potrebné nástroje na tlač spájkovacej pasty patria: spájkovacia pasta, šablóna, stierka, utierky na šablóny, bezprašná utierka, čistiace rozpúšťadlo a miešadlo na pastu. Bežná zliatina spájkovacej pasty: Sn/Ag/Cu 305 (96,5/3,0/0,5), bod topenia: 217 °C (422,6 °F). Spájkovacia pasta obsahuje dve hlavné zložky: spájkovací prášok a tavidlo. Tavidlo odstraňuje oxidy, znižuje povrchové napätie a zabraňuje opätovnej oxidácii počas spájkovania. Typický objemový pomer spájkovacieho prášku k tavidlu: 1:1; hmotnostný pomer: 9:1. Pri používaní spájkovacej pasty vždy dodržiavajte pravidlo FIFO (prvý dnu, prvý von). Dva povinné kroky pred použitím: ohriatie na izbovú teplotu a dôkladné premiešanie. Pri súčiastkach citlivých na vlhkosť (MSD) musí karta indikátora vlhkosti (HIC) ukazovať modrú farbu, aby sa mohlo pokračovať v montáži. Bežné spôsoby výroby šablón: leptanie, rezanie laserom, galvanoplastika a nanášanie nanovrstvy. Z nich sú laserom rezané šablóny opraviteľné. SMT znamená Surface Mount Technology (technológia povrchovej montáže) – pripájanie elektronických súčiastok priamo na povrch PCB. ESD, súčiastky a dokumentácia ESD znamená Electrostatic Discharge (elektrostatický výboj), čo je kritický faktor v elektronickej výrobe.
Programy pre SMT osadzovacie stroje zvyčajne pozostávajú z piatich dátových sád: údaje o PCB, údaje o referenčných značkách (fiducial marks), údaje o podávačoch, údaje o dýzach a údaje o súčiastkach.
Relatívna vlhkosť v suchých skriniach pre MSD by mala byť udržiavaná pod 10 % RH.
Bežné pasívne súčiastky: rezistory, kondenzátory, tlmivky, diódy; bežné aktívne súčiastky: tranzistory, integrované obvody (IC).
SMT šablóny sa zvyčajne vyrábajú z nehrdzavejúcej ocele, pričom bežné hrúbky sú 0,12 mm alebo 0,15 mm.
Snažte sa vyvážiť časy cyklov medzi vysokorýchlostnými a univerzálnymi osadzovacími strojmi, aby ste optimalizovali efektivitu linky.
Zdroje statického náboja zahŕňajú trenie, separáciu, indukciu a vedenie.
Riziká ESD: poškodenie súčiastky, kontaminácia. Metódy eliminácie: ionizácia, uzemnenie a tienenie. Rozmery puzdier:
Imperiálne 0603 = 0,06" × 0,03" Metrické 3216 = 3,2 mm × 1,6 mm Príklad označenia súčiastok:
Rezistor „ERB-05604-J81“: „4“ = 4 obvody, 56 Ω Kondenzátor „ECA-0105Y-M31“: C = 106 pF = 0,1 nF Typy dokumentov:
ECN = Engineering Change Notice (oznámenie o zmene v konštrukcii) SWR = Special Work Request (špeciálna pracovná požiadavka) Tieto dokumenty musia byť podpísané príslušnými oddeleniami a vydané správou dokumentácie, aby boli platné....